Manajer produksi yang menentukan pemotong laser logam CNC biasanya memulai dengan satu angka: daya. Setelah beberapa bulan berada di lapangan, angka-angka penting berubah menjadi berbeda. Biaya per komponen, konsistensi edge, dan interval perawatan menentukan apakah alat berat akan membayar sendiri biayanya. Jenis sumber laser menggerakkan ketiganya.
Untuk sebagian besar pengoperasian lembaran logam dan pelat, jawaban praktisnya adalah laser serat dalam kisaran 1000 W hingga 3000 watt. Alat ini memotong baja tahan karat, aluminium, dan karbon dengan biaya energi lebih rendah dibandingkan CO2, dan tidak memerlukan penyelarasan cermin resonator atau pengisian ulang gas laser.
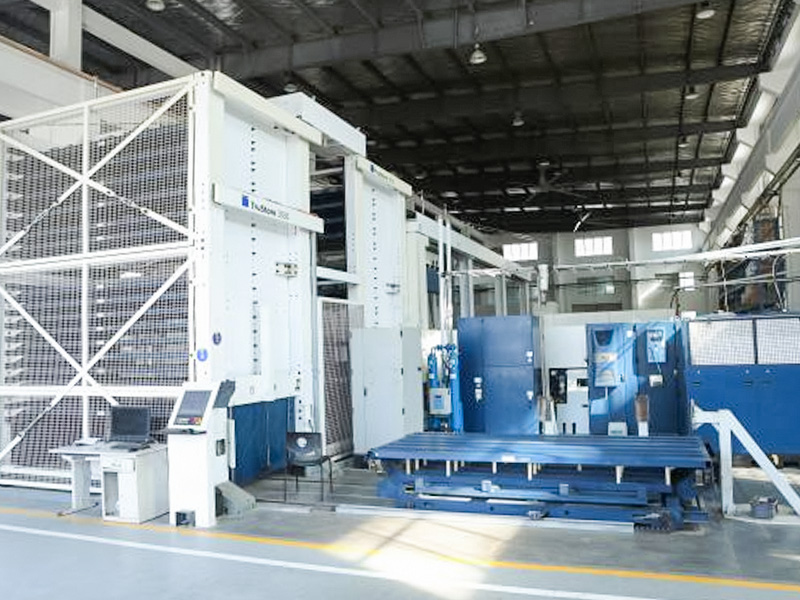
 Mesin Pemotong Laser Serat untuk Lembaran Logam dengan Kontrol CNC Mesin ini menggunakan sinar laser berenergi tinggi yang dipandu oleh sistem kontrol numerik canggih untuk memotong baja tahan karat, baja karbon, dan aluminium. Cocok untuk kontur dalam jumlah kecil atau kompleks, sedangkan meja kerja besar dan modul berbantuan gas mendukung produksi yang stabil dan berkesinambungan. Lihat Produk →
Tiga jenis sumber laser saat ini mendorong pemotongan logam industri: serat, CO2, dan kristal. Sumbernya menentukan seberapa efisien energi memasuki logam, yang menentukan kecepatan praktis, kualitas tepian, dan biaya pengoperasian.
Laser serat beroperasi mendekati 1064 nm, panjang gelombang yang diserap logam jauh lebih baik daripada 10,6 µm yang dipancarkan oleh laser CO2. Lebih banyak energi yang diserap berarti pemotongan lebih cepat dan penarikan listrik lebih rendah. Sumber serat tidak memiliki cermin resonator untuk disejajarkan dan tidak ada gas laser untuk diisi ulang, sehingga perawatan rutin berpusat pada kepala pemotongan, nosel, dan lensa pelindung.
laser CO2 tetap menjadi pilihan yang terbukti untuk baja karbon yang sangat tebal dengan bantuan oksigen dan untuk bengkel yang juga memotong logam non-logam. Kekurangannya adalah konsumsi daya yang lebih tinggi, kaca spion yang memerlukan pembersihan dan penyelarasan, serta gas laser yang dapat dikonsumsi.
Laser kristal (Nd:YAG dan Nd:YVO4) memberikan fokus yang sangat baik untuk fitur-fitur halus namun memiliki umur komponen yang lebih pendek dan efisiensi pemompaan yang lebih rendah. Mereka sekarang sebagian besar terbatas pada pemesinan mikro presisi.
| Ketik | Panjang gelombang | Efisiensi pemotongan logam | Biaya operasional | Peran yang khas |
|---|---|---|---|---|
| Fiber | Sekitar 1064nm | Tinggi | Rendah | Produksi lembaran logam dan pelat |
| CO2 | 10,6 mikron | Sedang | Tinggi | Pemotongan baja tebal dan non-logam |
| Kristal | Sekitar 1064nm | Sedang | Tinggi | Mesin mikro yang presisi |
Jika pekerjaan Anda didominasi oleh lembaran baja tahan karat, aluminium, atau karbon, serat adalah pilihan yang rasional. Sebelum Anda menyelesaikan pembelian, telusuri bagaimana memilih mesin pemotongan laser CNC yang tepat untuk bengkel Anda untuk menimbang pengecualian pelat tebal dan nonlogam.
Empat spesifikasi memiliki pengaruh paling kuat terhadap produktivitas. Bandingkan dengan ketebalan bahan Anda sendiri, bukan pada ketebalan maksimum brosur.
Laser serat 3000 W biasanya memotong baja ringan 12mm dengan kecepatan 1,5 hingga 2,0 m/mnt dengan oksigen, sedangkan baja tahan karat 2 mm dengan nitrogen dapat bekerja pada kecepatan 8 hingga 10 m/mnt. Perkirakan keluaran harian dari ketebalan yang paling banyak Anda proses, bukan dari lembaran tertipis di katalog Anda.
Kebanyakan mesin mengutip akurasi posisi mendekati ±0,05 mm per meter dan kemampuan pengulangan mendekati ±0,03 mm. Rakitan tab dan slot, braket engsel, dan komponen persiapan las lebih bergantung pada nilai ini dibandingkan daya laser.
Oksigen mempercepat pemotongan baja karbon tetapi meninggalkan sedikit oksida di tepinya. Nitrogen menghasilkan tepian yang bersih dan bebas oksida pada baja tahan karat dan aluminium. Peralihan cepat antara nitrogen bertekanan tinggi dan oksigen bertekanan rendah menambah fleksibilitas penjadwalan dan mencegah alat berat mengalami kemacetan.
Penindikan adaptif mengurangi percikan pada lensa dan duri di tepi bawah dengan meningkatkan tenaga selama penindikan, lalu menariknya ke belakang untuk melakukan pemotongan. Mintalah pemasok untuk mengambil sampel potongan dengan ketebalan dominan Anda dan periksa tepi bawah apakah ada kotoran dan permukaan potongan apakah ada lurik.
Setiap pekerjaan pemotongan laser logam CNC mengikuti urutan yang sama. Memahami setiap tahap membantu Anda mengevaluasi persyaratan perangkat lunak, otomatisasi, dan keterampilan operator sebelum Anda menandatangani pesanan.
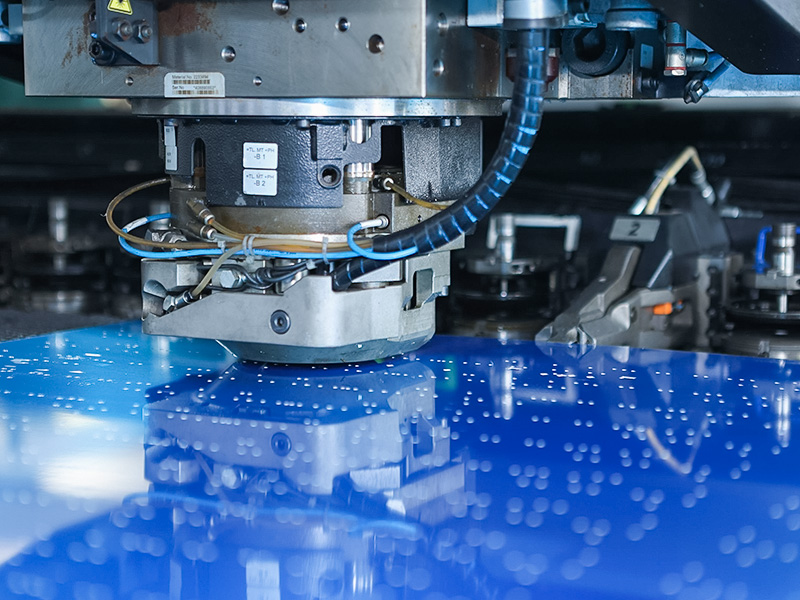
Untuk bagian yang berlubang banyak, mesin press CNC seringkali lebih cepat daripada pemotongan laser pada pola lubang yang berulang, sementara laser menangani kontur yang rumit, kumpulan kecil, dan persyaratan tepi yang ketat. Kedua mesin tersebut bekerja dengan baik sebagai pelengkap dalam satu lini produksi.
 CNC Punch Press untuk Lembaran Logam dengan Kekakuan Tinggi Dibuat untuk pelubangan, pengosongan, pembengkokan, dan penarikan dalam, mesin press ini memiliki rangka yang kaku dan gerakan CNC, kecepatan, dan kontrol tekanan yang presisi. Ini menangani baja, aluminium, dan beberapa lembaran non-logam, menjadikannya pelengkap yang efisien untuk pemotongan laser untuk pola berulang. Lihat Produk →
Kekuatan laser mengatur kecepatan praktis dan ketebalan maksimum untuk setiap material. Nilai di bawah ini menunjukkan batas lintasan tunggal yang umum untuk laser serat modern dengan gas bantuan yang direkomendasikan. Hasil sebenarnya berbeda-beda tergantung kekakuan alat berat, kualitas optik, posisi fokus, dan kemurnian gas, jadi anggaplah hasil tersebut sebagai kerangka perbandingan dan bukan sebagai jaminan.
| Kekuatan serat | Baja ringan dengan oksigen | Tahan karat dengan nitrogen | Aluminium dengan nitrogen |
|---|---|---|---|
| 1500 watt | 12mm | 6mm | 5 mm |
| 3000 W | 20mm | 12mm | 10mm |
| 6000 watt | 25mm | 20mm | 16mm |
| 12000W | 40mm | 30mm | 25mm |
Jika sebagian besar pekerjaan Anda terbuat dari baja tahan karat dan aluminium berukuran 1 hingga 6 mm, mesin 1500 W atau 3000 W menyeimbangkan kecepatan dan biaya modal dengan baik. Jika Anda rutin memotong baja karbon berukuran 12 mm dan lebih tebal, pilihlah setidaknya 6000 W. Ukuran yang terlalu besar akan meningkatkan harga pembelian dan persyaratan layanan kelistrikan tanpa meningkatkan keluaran lembaran tipis.
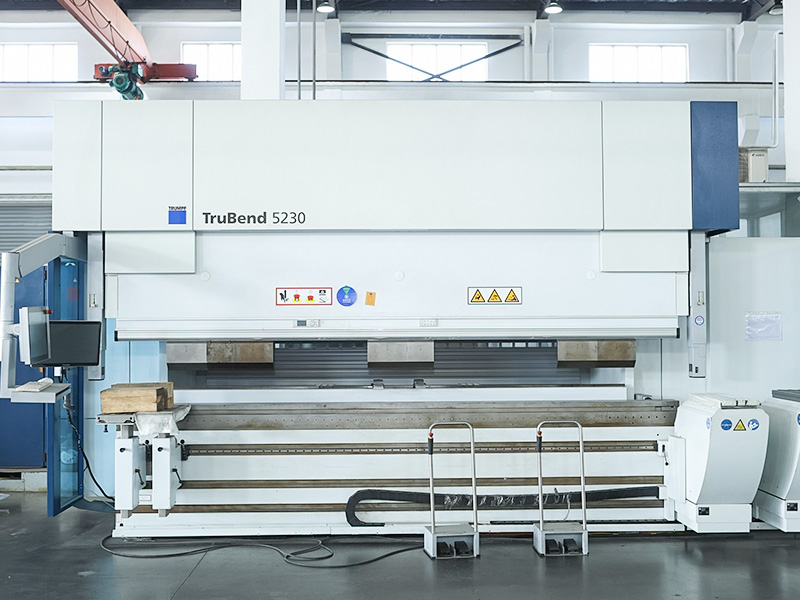
Sebagian besar bagian yang dipotong masih perlu dibentuk. Mesin pembengkok CNC yang dipasangkan dengan laser melengkapi jalur ini, jadi rencanakan keduanya secara bersamaan untuk menjaga kemacetan agar tidak bergerak ke arah hilir.
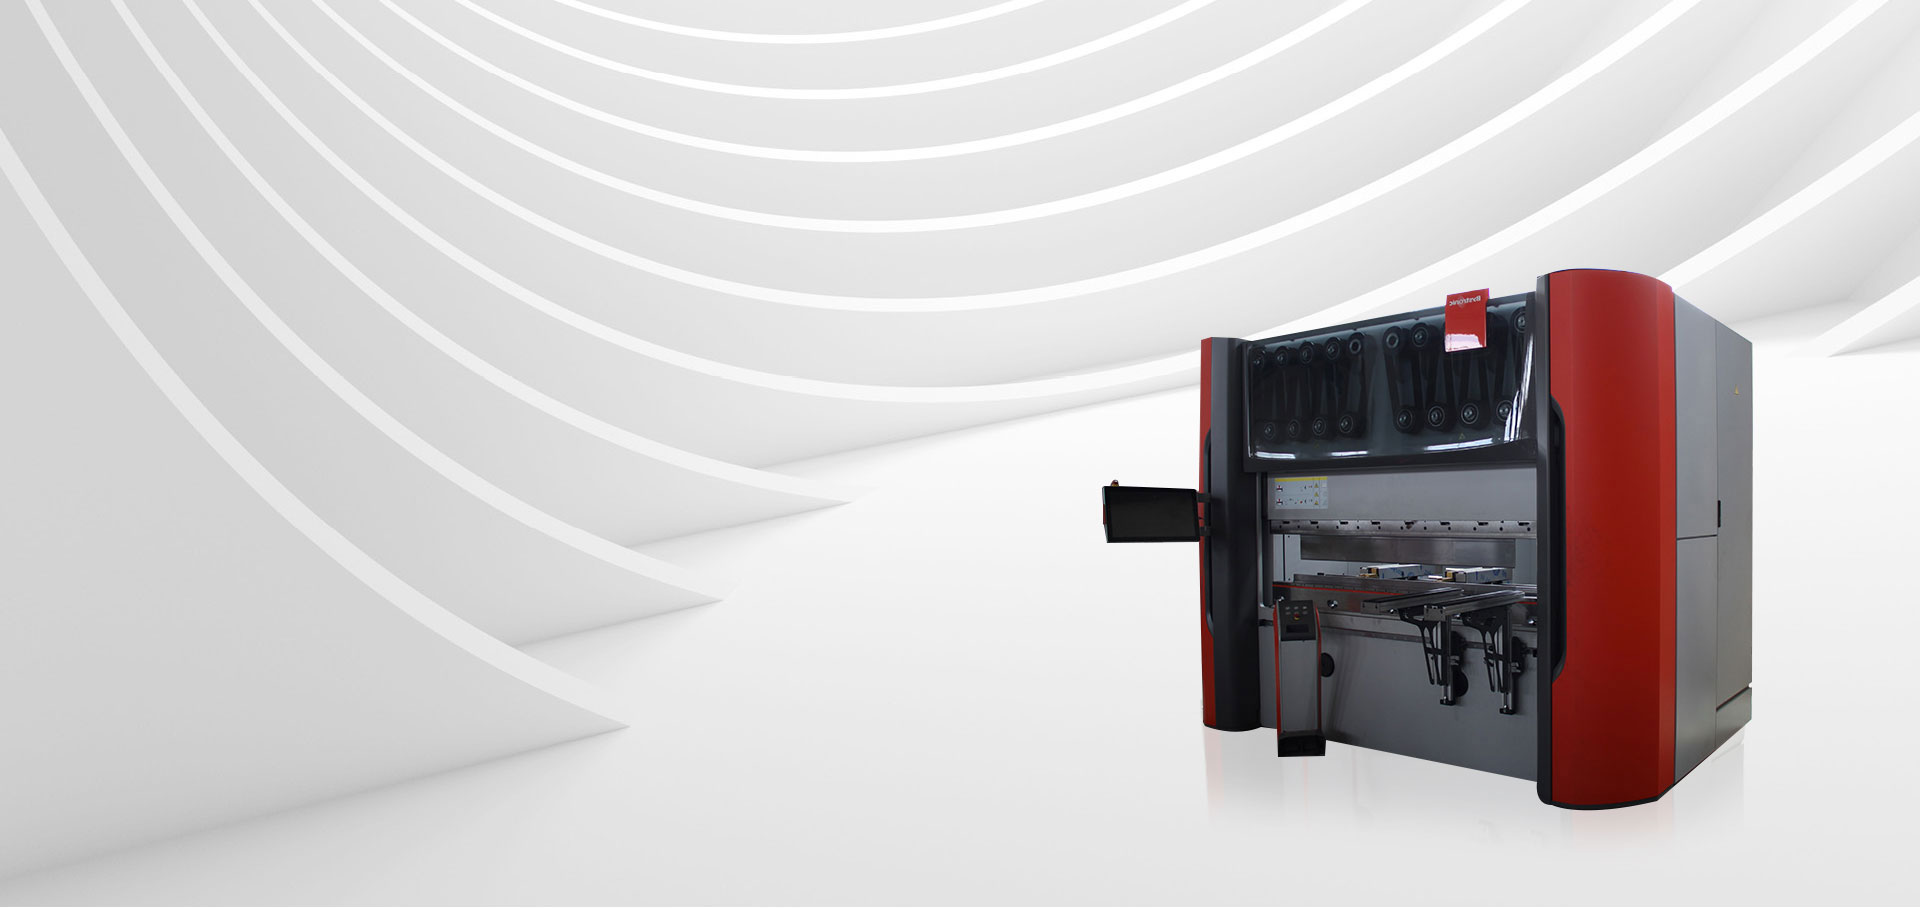
 Mesin Bending CNC dengan Kontrol Sudut Presisi Mesin pembengkok ini menggunakan sistem CNC presisi tinggi untuk mengatur sudut, panjang, dan tekanan, mengurangi kesalahan dan memastikan akurasi. Kompatibel dengan berbagai cetakan, ia memproses baja karbon, baja tahan karat, dan aluminium, dan berintegrasi dengan lancar ke dalam lini produksi pemotongan hingga pembentukan. Lihat Produk →
Kesenjangan biaya antar mesin muncul dalam 24 bulan pertama, seringkali jauh sebelum mesin tersebut diamortisasi sepenuhnya.
Untuk volume fabrikasi pada umumnya, keunggulan serat pada listrik, gas, dan optik saja sering kali menghasilkan harga awal yang lebih tinggi dalam waktu dua hingga tiga tahun, sebelum menghitung keuntungan produktivitas dari pemotongan yang lebih cepat.
Bisakah pemotong laser serat logam menangani tembaga dan kuningan?
Ya. Tembaga dan kuningan menyerap panjang gelombang serat (sekitar 1064 nm) jauh lebih baik daripada panjang gelombang CO2, itulah sebabnya serat menjadi standar untuk paduan reflektif ini. Mesin masih memerlukan perlindungan terhadap pantulan balik pada serat pengantar dan cutting head, jadi pastikan bahwa pemasok telah mengkonfigurasi optiknya dengan tepat. Kecepatan potong tembaga lebih rendah dibandingkan baja ringan, dan nitrogen atau udara biasanya digunakan untuk menghindari pembentukan oksida.
Haruskah saya menggunakan oksigen atau nitrogen untuk baja tahan karat?
Gunakan nitrogen ketika bagian tepinya harus bersih dan bebas oksida, yang diperlukan untuk bagian yang terlihat, persiapan pengelasan, atau komponen yang bersentuhan dengan makanan. Oksigen memberikan potongan yang sedikit lebih cepat pada baja tahan karat yang tipis namun meninggalkan tepi yang berubah warna dan lapisan oksida yang tipis. Jika kualitas tepian tidak terlalu penting dan bagian tersebut akan dicat atau disembunyikan, oksigen dapat mengurangi biaya gas.
Berapa banyak ruang lantai dan infrastruktur utilitas yang dibutuhkan pemotong laser logam CNC?
Mesin fiber 1500 W biasanya membutuhkan sekitar 8 hingga 15 meter persegi, termasuk chiller dan ruang untuk memuat lembaran dan mengeluarkan komponen. Pasokan listrik biasanya 400 V tiga fasa dengan beban tersambung kira-kira 15 hingga 25 kVA tergantung pada tingkat daya. Anda juga memerlukan jalur pasokan gas bantuan; nitrogen dapat dikirim dalam bentuk silinder, dewar, atau tangki curah tergantung pada konsumsi bulanan.
Pasar pemotong laser logam CNC memberi penghargaan kepada pembeli yang mencocokkan mesin tersebut dengan campuran produksi sebenarnya. Mulailah dengan mesin fiber, verifikasi kecepatan pemotongan sebenarnya pada ketebalan dominan Anda, periksa ketersediaan gas bantuan di wilayah Anda, dan rencanakan pembentukan hilir pada saat yang bersamaan.
Jika Anda sudah memiliki gambar atau daftar bagian yang ditentukan, diskusi singkat dengan kami tim layanan kustom dapat memvalidasi konfigurasi mesin sebelum Anda berkomitmen pada tata letak.

 +86-13771171111 +86-13338110517