Tiga kutipan ada di meja pemilik toko fabrikasi. Setiap penawaran ditujukan untuk mesin pemotongan laser lembaran logam, namun daya laser berkisar antara 4 kW hingga 12 kW, dan harganya berbeda lebih dari 40 persen. Bengkel ini terutama memotong baja karbon berukuran 2 mm hingga 10 mm, sesekali melakukan pekerjaan baja tahan karat, dan perlu mengetahui mesin mana yang akan membayar sendiri dalam waktu lima tahun.
Jawaban singkatnya: tidak ada satu pun mesin pemotongan laser lembaran logam terbaik. Konfigurasi yang tepat bergantung pada bahan yang Anda proses, rentang ketebalan yang paling sering Anda potong, target hasil produksi, dan biaya per bagian yang dapat Anda toleransi. Panduan ini menjelaskan cara membandingkan mesin berdasarkan spesifikasi, biaya pengoperasian, dan kesesuaian alur kerja sebelum Anda berkomitmen untuk membeli.
Mesin pemotongan laser lembaran logam memfokuskan sinar laser berkekuatan tinggi ke titik kecil di permukaan logam. Energi tersebut melelehkan atau menguapkan material, sementara gas pembantu koaksial, biasanya nitrogen atau oksigen, mengeluarkan logam cair dari garitan. Sistem gerak CNC menggerakkan kepala pemotongan sepanjang jalur yang diprogram dan menghasilkan kontur, lubang, dan tepian yang seringkali tidak memerlukan finishing sekunder.
Dua sumber laser mendominasi pemotongan lembaran logam saat ini:
Untuk sebagian besar fabrikasi lembaran logam modern, laser serat telah menjadi pilihan utama karena efisiensi listrik yang lebih tinggi, perawatan yang lebih rendah, dan penyerapan yang lebih baik pada logam reflektif. Itulah sebabnya sebagian besar perbandingan mesin pemotongan laser lembaran logam dimulai dengan laser serat.
Sebelum membandingkan harga, bandingkan enam angka. Mereka menentukan apa yang sebenarnya dapat dilakukan mesin di toko Anda.
| Spesifikasi | Apa yang Mempengaruhinya | Kisaran Khas |
|---|---|---|
| Kekuatan laser | Ketebalan pemotongan dan kecepatan potong maksimum | 1,5 kW hingga 30 kW |
| Wilayah kerja | Ukuran lembar terbesar diproses tanpa reposisi | 3000x1500mm hingga 6000x2500mm |
| Ketebalan pemotongan, baja ringan (bantuan oksigen) | Kemampuan pelat tebal | 6 mm pada 1,5 kW hingga 40 mm pada 20 kW |
| Ketebalan pemotongan, baja tahan karat dan aluminium (bantuan nitrogen) | Pemotongan bebas sampah pada lembaran tipis dan sedang | 4 mm pada 1,5 kW hingga 25 mm pada 20 kW |
| Akurasi posisi | Konsistensi dimensi di seluruh lembaran | /-0,03 mm hingga /-0,05 mm |
| Kecepatan lintasan cepat maksimum | Waktu idle antar bagian | 80 m/mnt hingga 200 m/mnt |
Kesalahan umum adalah membeli lebih banyak daya laser daripada yang dapat dibenarkan oleh campuran material. Jika sebagian besar komponen Anda terbuat dari baja karbon 2 mm hingga 6 mm, laser serat 6 kW memotong lebih cepat daripada unit 3 kW, namun peningkatan kecepatan menjadi lebih kecil pada pengukur tipis. Untuk lembaran logam tipis, akselerasi dan kontrol gerak sama pentingnya dengan watt mentah. Laser yang kuat pada sistem gerak yang lemah menghasilkan komponen yang dapat diterima dengan keluaran yang lebih rendah.
Untuk diskusi lebih dalam tentang bagaimana kekuatan, kecepatan, dan material berinteraksi, lihat bagaimana memilih mesin pemotongan laser CNC yang tepat untuk toko Anda.
Setiap sumber laser memiliki selubung pemotongannya sendiri. Daripada memperdebatkan keunggulan mutlak, pikirkan tentang pekerjaan yang akan dijalankan pada mesin hampir sepanjang minggu.
Serat pada 6 kW hingga 8 kW dipotong dengan bantuan oksigen pada kecepatan tinggi. CO2 juga berfungsi, namun mengkonsumsi lebih banyak listrik per meter pemotongan.
Serat dengan bantuan nitrogen menghasilkan tepian yang bersih dan bebas sampah. CO2 terasa lebih lambat dalam kisaran ini.
Serat merupakan pilihan praktis karena panjang gelombang 1064 nm diserap dengan baik oleh logam reflektif. CO2 dapat memantulkan kembali dan merusak komponen optik.
Laser serat 12 kW atau lebih tinggi dan laser CO2 memotong pelat tebal. Biaya per bagian tergantung pada jenis gas, kecepatan potong, dan persyaratan kualitas tepian.
Mesin fiber tunggal dengan parameter daya yang dapat disesuaikan dan program penyarangan yang baik menangani variasi lebih baik dibandingkan unit CO2 dengan anggaran yang sama.
Memotong lubang yang lebih kecil dari ketebalan lembaran memerlukan mode sinar yang baik. Laser serat umumnya menghasilkan sudut yang lebih tajam dan garitan yang lebih kecil.
Harga pembelian hanya sebagian dari total biaya. Mesin pemotongan laser lembaran logam mengonsumsi listrik, gas pembantu, dan bahan habis pakai setiap jam kerja. Selama lima tahun, biaya operasional seringkali melebihi harga awal.
Penggerak biaya utama adalah:
Sebelum menandatangani apa pun, mintalah perkiraan biaya per bagian berdasarkan gambar dan bahan Anda yang sebenarnya. Mesin yang lebih lambat dengan konsumsi gas yang lebih rendah dapat mengalahkan mesin yang lebih cepat dalam hal biaya total per suku cadang. Anda dapat meminta penghitungan ini saat Anda hubungi kami dengan daftar materi Anda.
Mesin pemotongan laser lembaran logam tidak bekerja sendiri. Dalam jalur fabrikasi pada umumnya, pemotong laser menerima lembaran yang rata, dan bagian yang dipotong dipindahkan ke proses pelubangan, pembengkokan, pengelasan, dan penyelesaian permukaan. Oleh karena itu, pilihan mesin laser harus mempertimbangkan apa yang terjadi sebelum dan sesudahnya.
Urutan umum terlihat seperti ini:
Mesin yang Anda pilih harus sesuai dengan kecepatan keluaran mesin perataan hulu dan stasiun pembengkokan dan pelubangan hilir. Laser berkekuatan tinggi yang menyalurkan komponen lebih cepat daripada yang dapat diproses oleh kru pembengkok hanya akan membuat kemacetan semakin jauh di lini.
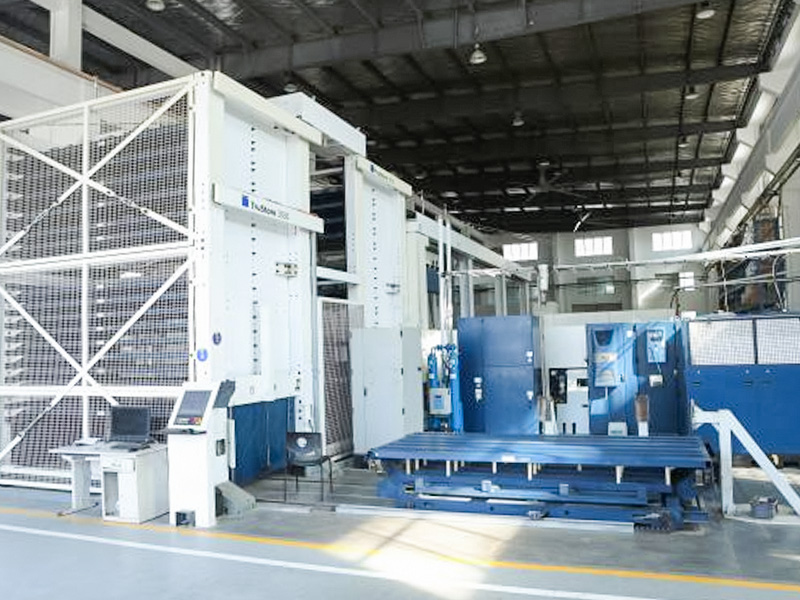
 Mesin Pemotong Laser CNC untuk Pemotongan Kontur Lembaran Logam Presisi Mesin ini menangani tahap pemotongan kontur pada garis lembaran logam. Kontrol NC presisi tinggi dan meja kerja besarnya sesuai dengan kecepatan perataan hulu, sehingga sesuai dengan aliran produksi seimbang yang dijelaskan di sini. Lihat Produk →
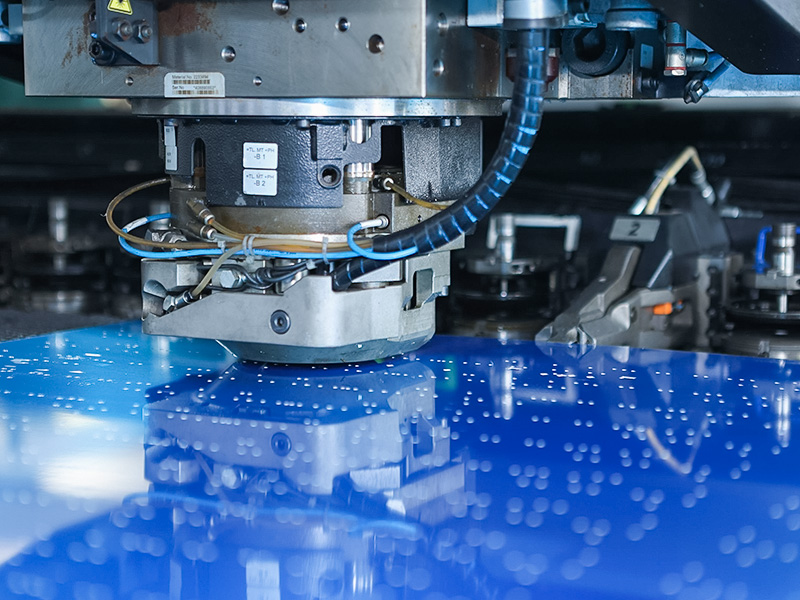
 CNC Punch Press untuk Fitur Lubang dan Bentuk Alat press pelubang menambahkan lubang dan fitur bentukan setelah pemotongan laser, sehingga menjaga rantai lembaran logam tetap efisien. Kerangkanya yang kaku dan sistem CNCnya sesuai dengan perencanaan tingkat keluaran yang dibahas dalam teks di sekitarnya. Lihat Produk →
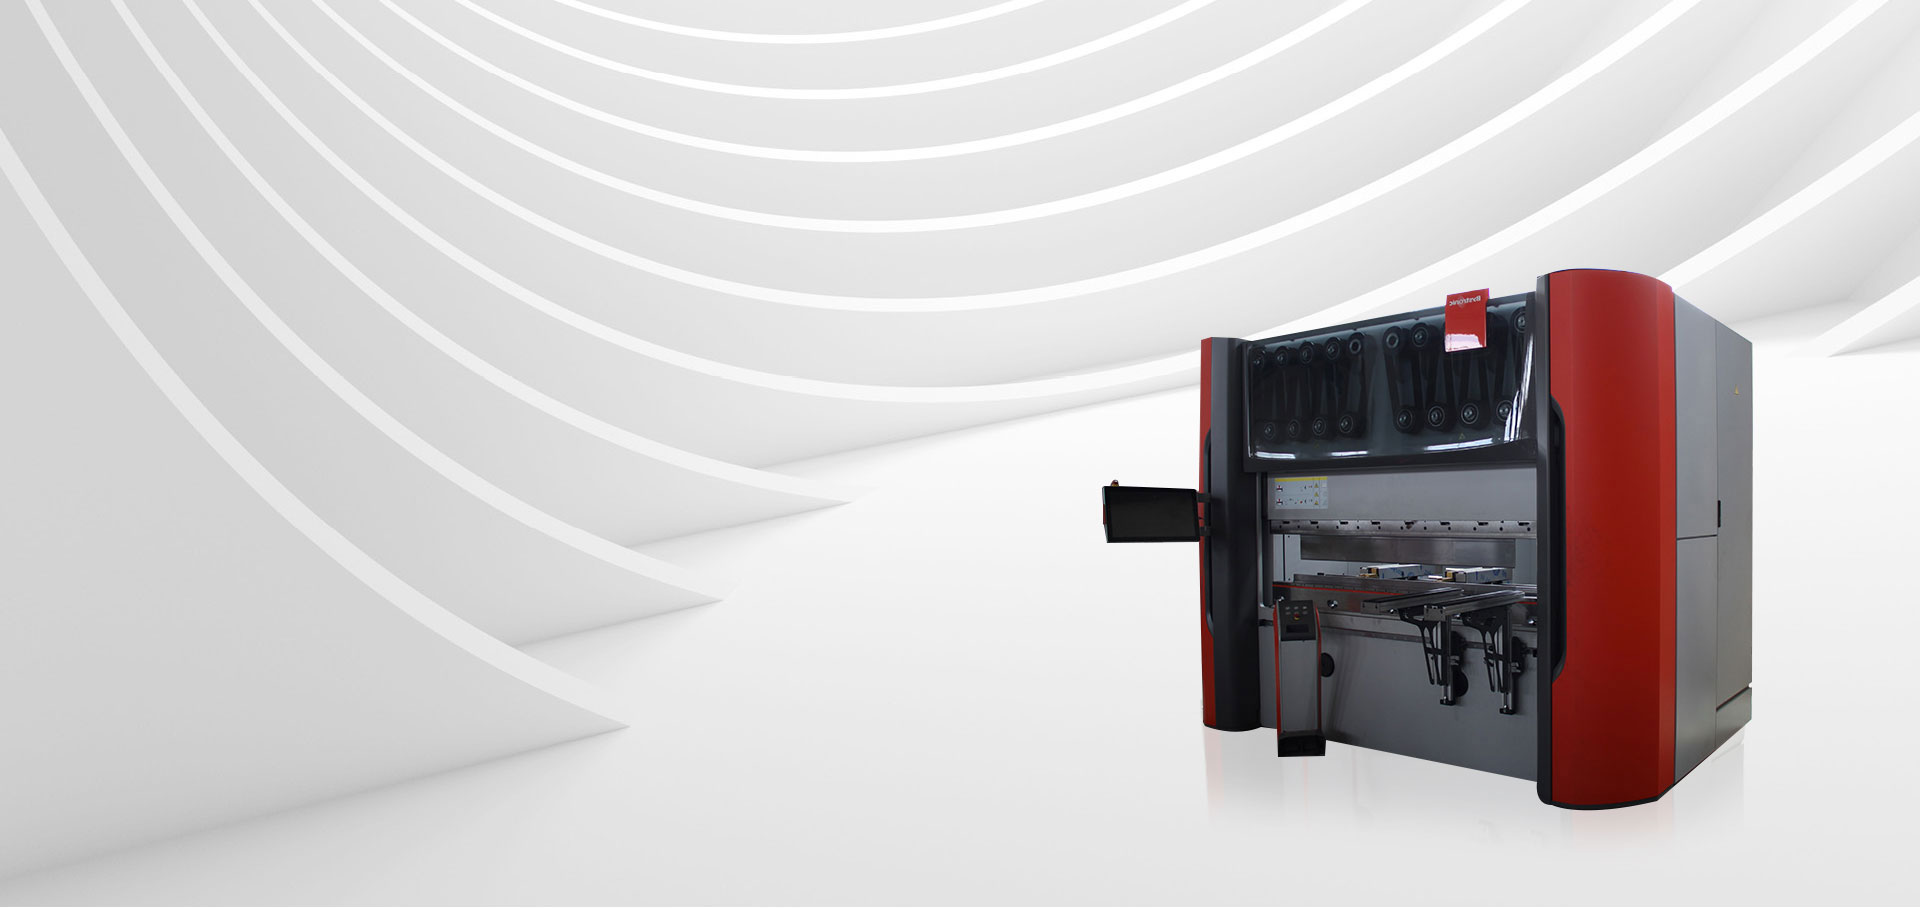
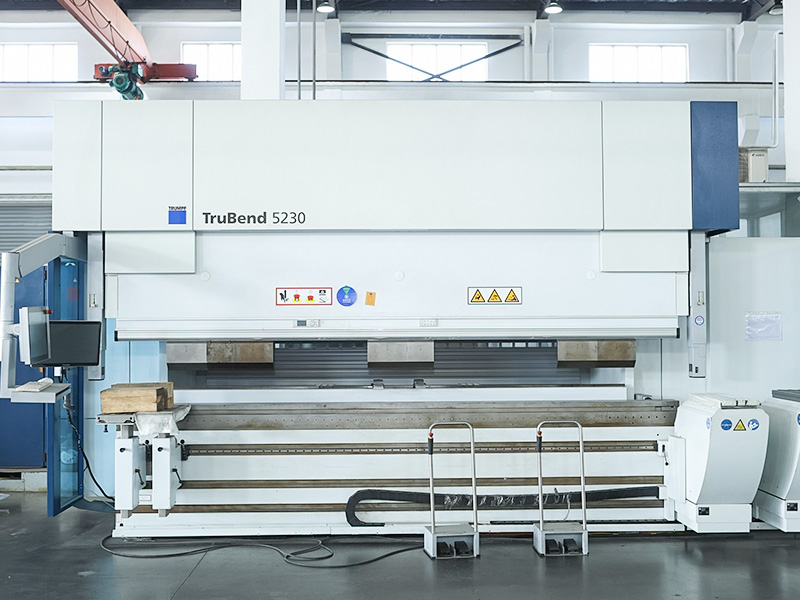
 Mesin Bending CNC untuk Pembentukan Lembaran Logam yang Akurat Mesin pembengkok ini menyelesaikan tahap pembentukan dengan kontrol sudut yang presisi dan fleksibilitas cetakan. Ini berpasangan dengan stasiun laser dan punch, memastikan lini produksi seimbang yang pencocokan kecepatannya ditekankan di sini. Lihat Produk →
Rangkaian peralatan lembaran logam kami mencakup seluruh rantai ini. Mesin pemotongan laser menangani pemotongan kontur, mesin press punch menambahkan lubang dan fitur bentuk, dan mesin pembengkok menyelesaikan tahap pembentukan. Karena alat berat ini memiliki filosofi kontrol dan sarang yang sama, pemrograman menjadi lebih sederhana dan pelatihan operator memerlukan waktu lebih sedikit.
Lima pertanyaan akan dengan cepat mengungkapkan apakah suatu mesin sesuai dengan operasi Anda:
Berapa daya laser terbaik untuk mesin pemotongan laser lembaran logam?
Untuk fabrikasi lembaran logam umum, laser serat 3 kW hingga 8 kW mencakup sebagian besar komponen dalam baja karbon 1 mm hingga 16 mm dan baja tahan karat hingga 10 mm. Di atas 8 kW, kecepatan ekstra paling terlihat pada pelat tebal.
Bisakah mesin pemotong laser memotong lembaran aluminium dan tembaga?
Ya. Laser serat memotong aluminium dan tembaga dengan andal ketika alat berat memiliki daya yang cukup dan konfigurasi gas bantuan yang benar. Bahan reflektif ini adalah alasan kuat untuk memilih serat dibandingkan CO2.
Berapa periode pengembalian yang umum untuk pemotong laser serat?
Untuk bengkel yang menjalankan dua shift, laser serat 6 kW sering kali membuahkan hasil dalam dua hingga empat tahun dibandingkan dengan outsourcing, bergantung pada volume suku cadang dan biaya tenaga kerja regional.
Bagaimana perbandingan pemotongan laser dengan pemotongan plasma untuk lembaran logam?
Pemotongan laser produces narrower kerfs, better edge quality, and higher positional accuracy on thin and medium materials. Plasma cuts thicker plates faster but leaves a rougher edge that usually needs secondary finishing.

 +86-13771171111 +86-13338110517