Braket pemasangan tiba di stasiun perakitan dengan semua dimensi berada di dalam toleransi yang dinyatakan, namun kedua sudut tikungan telah menyimpang sepersekian derajat dari gambar. Bagian tersebut diletakkan rata di atas meja, namun bila dibaut ke rangka, panel pasangannya tidak akan sejajar. Menolak komponen ini akan memakan biaya jalur produksi selama dua jam. Ini adalah titik di mana bagian lembaran logam menjadi komponen lembaran logam presisi.
Komponen lembaran logam yang presisi ditentukan oleh kemampuan pengulangannya, bukan oleh ukuran bagiannya. Pabrikator dapat mengirimkan komponen sampel yang sempurna dan masih gagal pada batch kedua jika strategi toleransi, perkakas, dan rutinitas inspeksi tidak dirancang untuk konsistensi. Perbedaan praktisnya adalah apakah proses tersebut dapat menghasilkan hasil yang sama bagian demi bagian.
Komponen lembaran logam presisi adalah bagian struktural dan fungsional yang dibentuk dari lembaran logam tipis, biasanya dengan tebal antara 0,5 mm dan 6 mm, melalui proses pemotongan, pelubangan, pembengkokan, penyambungan, dan penyelesaian akhir. Kata presisi menggambarkan seberapa cocok bagian akhir dengan gambar teknik, biasanya dinyatakan sebagai toleransi dimensi atau deviasi sudut.
Contoh umum termasuk panel sasis, braket pemasangan, pelindung EMC, unit pendingin, pemandu konveyor, dan penutup kabinet kontrol. Yang membedakannya dari bagian lembaran logam biasa adalah tingkat kontrol yang diterapkan pada setiap langkah: material dipilih dan disiapkan, parameter pemotongan dan pembentukan diperoleh dari sifat lembaran sebenarnya, dan bagian akhir diukur dan didokumentasikan.
Toleransi tidak bertindak sendirian. Pergeseran 0,1 mm pada posisi lubang dapat diserap oleh lubang berlubang dalam satu rakitan, namun pergeseran yang sama akan menyebabkan kegagalan total pada wadah perangkat medis. Dampak praktis dari presisi bergantung pada bagaimana komponen berinteraksi dengan bagian lain. Itu sebabnya Anda harus menentukan toleransi di sekitar fungsi, bukan di sekitar apa yang tampak mengesankan pada gambar.
| Kelas | Toleransi yang khas | Contoh aplikasi | Apa yang mendorong biaya |
|---|---|---|---|
| Standar | ±0,5mm | Pelindung, penutup, panel sederhana | Ketebalan bahan |
| Presisi | ±0,1mm | Sasis, braket, pelat pemasangan | Perkakas dan pemrograman |
| Presisi tinggi | ±0,02mm | Peralatan medis, suku cadang luar angkasa | Inspeksi dan pengendalian proses |
Memilih kelas toleransi adalah keputusan biaya. Mendorong penutup standar dari ±0,5 mm ke ±0,1 mm dapat melipatgandakan biaya jika gambar memerlukan perkakas baru atau rencana inspeksi yang diperluas. Perubahan yang sama mungkin hanya menambah sedikit jumlah pada kelompok volume tinggi, karena biaya pemasangan diamortisasi dalam ribuan suku cadang. Pendekatan yang tepat adalah dengan menyatakan toleransi mana yang secara fungsional penting dan membiarkan pabrikan mengutip berdasarkan kebutuhan sebenarnya.
Sebagian besar komponen lembaran logam presisi mengikuti urutan pengoperasian yang sama, meskipun geometri bagian dan materialnya berbeda-beda. Prosesnya dapat diringkas dalam lima langkah.
Stok kumparan membawa tekanan internal dari proses penggulungan. Mesin perata meratakan lembaran, menghilangkan kumpulan kumparan, dan membawa material dalam toleransi yang konsisten sebelum pemotongan dilakukan. Langkah ini secara langsung mempengaruhi akurasi tikungan di urutan selanjutnya.
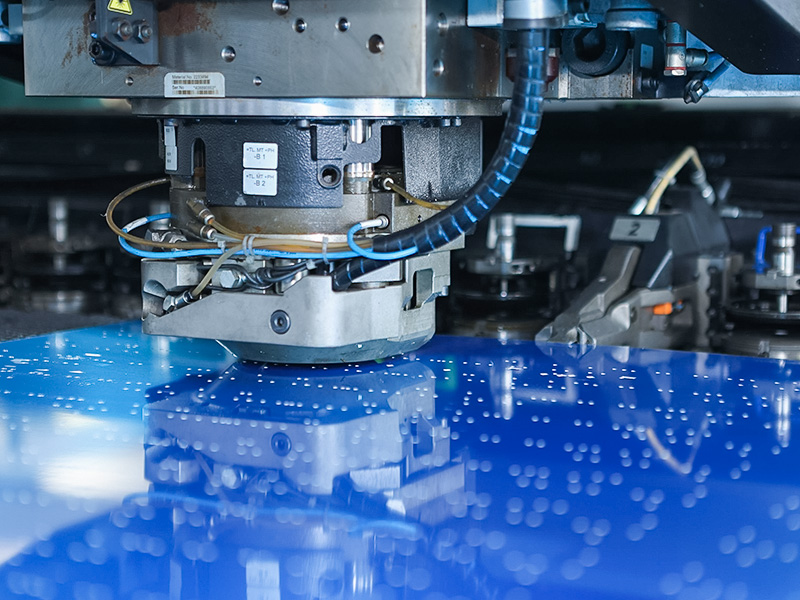
Pola datar ditransfer dengan pemotong laser CNC atau mesin press CNC. Pemotongan laser menangani kontur kompleks dengan garitan sempit; meninju menghasilkan lubang bundar dan potongan dengan cepat dengan kecepatan tinggi.
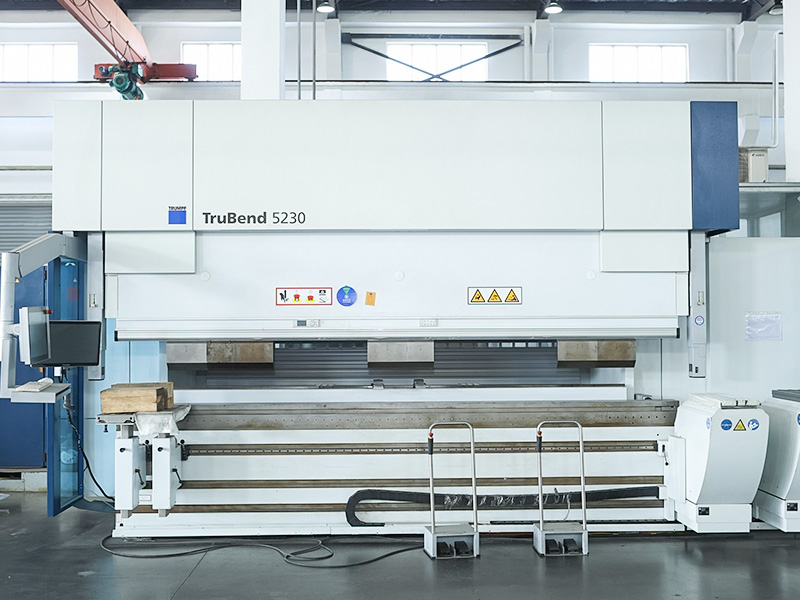
Mesin pembengkok CNC melipat bagian datar menjadi bentuk akhir. Tunjangan tikungan, pemilihan perkakas, dan kompensasi pegas dihitung dari ketebalan lembaran aktual dan tingkat material. Presisi di sini berarti sudut tikungan tetap berada dalam 0,2 derajat dari gambar.
Pengelasan, paku keling tekan, atau pengencang yang dapat dipasang sendiri menghubungkan sub-bagian dan menambahkan sisipan berulir. Setiap metode penyambungan mempunyai dampak termal atau mekanis tersendiri pada material, dan pilihannya menentukan kekuatan dan kemudahan servis di masa depan.
Pemolesan, penghilangan lemak, dan pelapisan melindungi permukaan dan memenuhi persyaratan visual. Komponen yang sudah jadi diukur dengan instrumen yang dikalibrasi, dan hasilnya dicatat berdasarkan gambar.
Operasi perataan mudah diabaikan pada gambar. Lembaran yang hanya berjarak 0,5 mm dari bidangnya akan menyebabkan lengkungan bergeser beberapa persepuluh milimeter setelah bagian tersebut dilepaskan dari cetakan. Untuk jangka panjang, tentukan kondisi material yang akan dihasilkan oleh operasi blanking.
 Mesin Roller Leveling untuk Memperbaiki Kerataan Lembaran dan Pelat Logam Peralatan perataan ini mengembalikan kerataan pada pelat dan profil yang mengalami deformasi, menggunakan roller dengan kekerasan tinggi dan penyesuaian celah yang presisi untuk memastikan akurasi dimensi dan kualitas permukaan, sebuah langkah penting sebelum blanking. Lihat Produk →
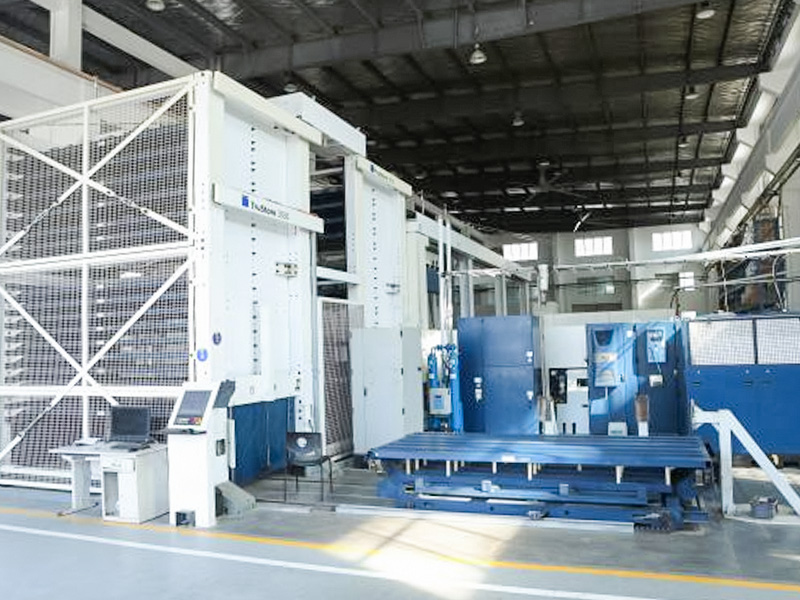
Pemotongan laser CNC adalah metode pilihan untuk ukuran batch kecil hingga menengah yang konturnya sering berubah. Mesin membaca gambar terbaru, menyesuaikan parameter pemotongan, dan menghasilkan geometri yang sama pada lembaran berikutnya tanpa perlu mengeluarkan cetakan baru.
 Sistem Pemotongan Laser CNC untuk Fabrikasi Lembaran Logam Presisi Dengan kontrol numerik tingkat lanjut dan meja kerja format besar, mesin pemotongan laser ini secara efisien memproses baja tahan karat, baja karbon, dan aluminium, menawarkan presisi tinggi dan zona yang terkena panas minimal untuk kontur bagian yang bervariasi. Lihat Produk →
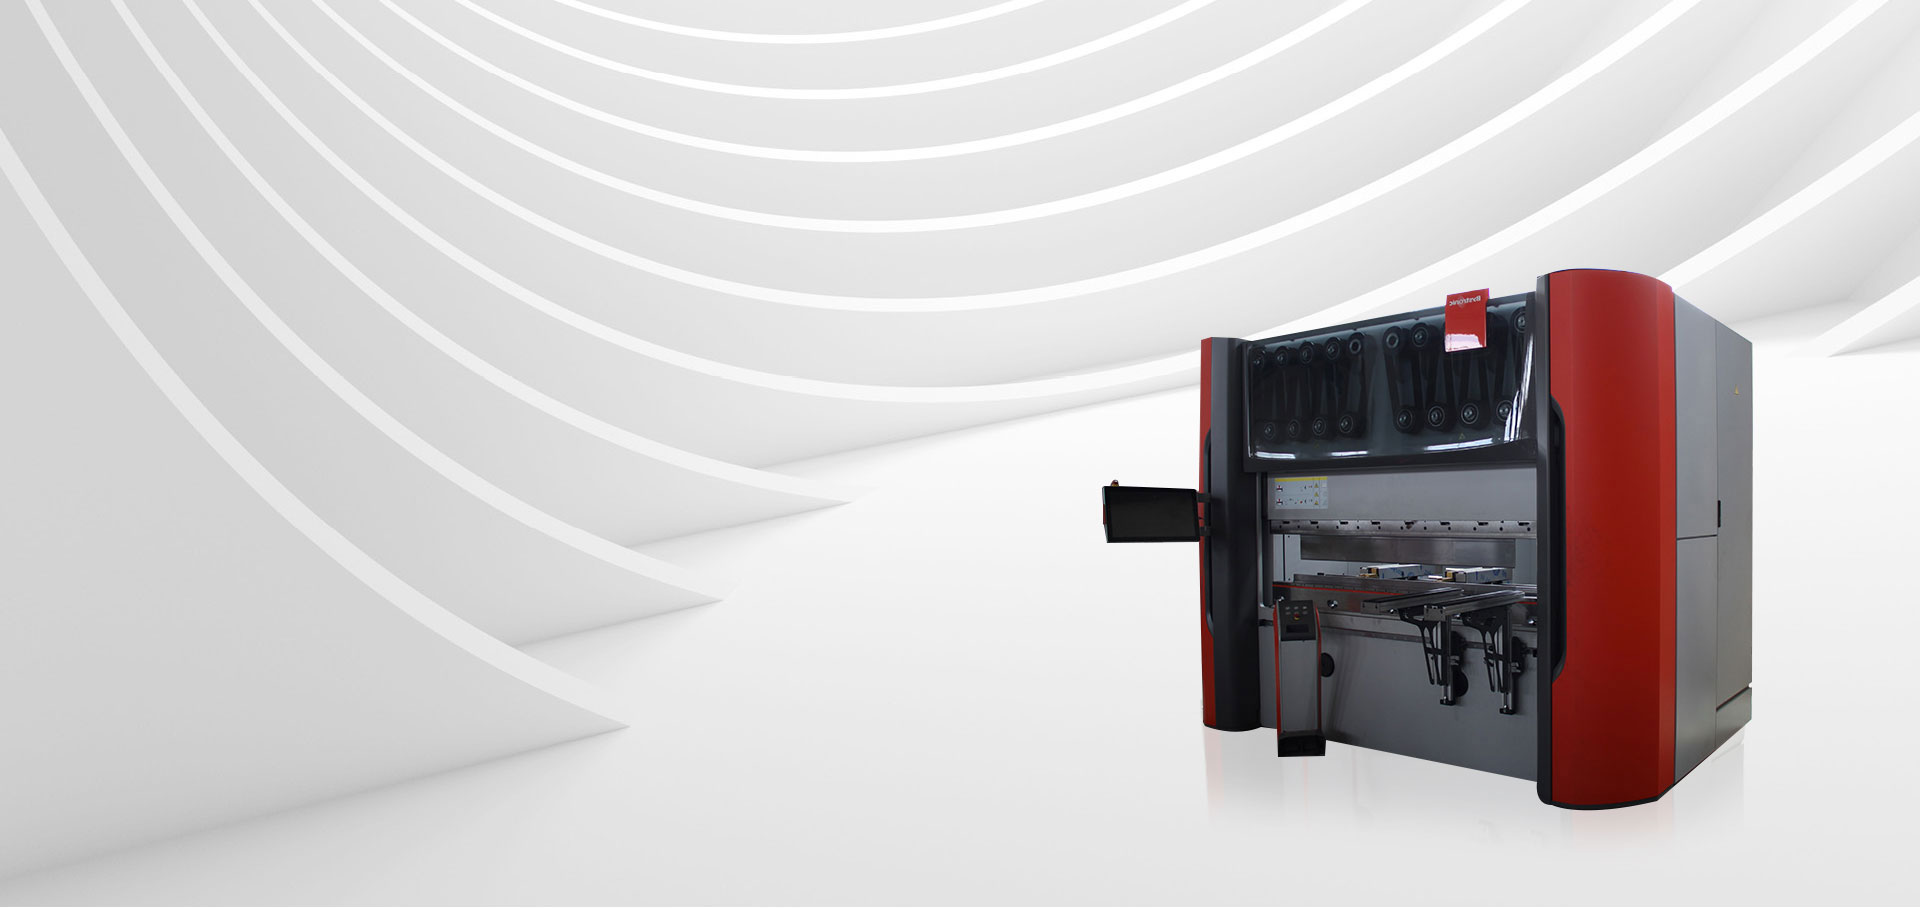
Pembengkokan adalah operasi yang menyebabkan sebagian besar kesalahan dimensi muncul. Mesin tekuk CNC dengan kompensasi sudut otomatis menjaga variasi sudut tekuk tetap kecil, sehingga meningkatkan posisi pola lubang setelah pelipatan.
 Mesin Bending CNC dengan Kompensasi Sudut Otomatis Rem tekan ini dilengkapi sistem CNC presisi tinggi dan struktur kokoh, memungkinkan kontrol sudut dan panjang tikungan yang akurat, mengurangi kesalahan, dan meningkatkan posisi lubang setelah pelipatan untuk beragam aplikasi lembaran logam. Lihat Produk →
Pemilihan material merupakan pendorong presisi terbesar kedua setelah perkakas. Setiap tingkatan memiliki springback, anisotropi, dan permukaan akhir masing-masing, dan ketiganya mengubah cara rem tekan mempertahankan sudut.
Spesifikasi bahan ada pada keterangan gambar, bukan pada deskripsi. Sebutkan tingkatan, temper, dan perawatan permukaan. Jika komponen akan dilas, sebutkan kawat pengisi dan desain sambungannya sehingga fabrikator dapat merencanakan prosesnya.
Komponen lembaran logam presisi muncul di mana pun produk memerlukan penutup struktural yang kaku dan ringan atau geometri braket yang berulang.
Braket, tempat baterai, pengaku sasis, dan pelindung panas memerlukan pola lubang yang rapat dan permukaan yang rata. Bagian-bagiannya harus berbaris dalam jig tanpa pengerjaan ulang, dan pemasok harus menunjukkan kontrol proses untuk volume produksi.
Rumah, panel instrumen, dan komponen aksesori bedah biasanya dibuat dalam jumlah yang lebih kecil. Toleransinya seringkali lebih ketat, permukaan akhir harus bersih, dan setiap komponen dapat ditelusuri ke sertifikat material.
Pelindung EMC, sasis rak 19 inci, dan pelat pembuangan panas menggabungkan jari-jari tikungan halus dengan pola lubang jarak dekat. Persyaratan presisi didorong oleh kebutuhan agar komponen terpasang dengan benar pada PCB atau dinding.
Pelindung, rangka, kotak kontrol, dan pelat pemandu dibuat dari lembaran logam dan harus mempertahankan bentuknya selama bertahun-tahun digunakan. Jendela toleransi biasanya sekitar ±0,1 mm, terutama untuk menjaga titik pemasangan tetap sejajar setelah perakitan.
Pemasok biasanya dapat memberikan toleransi apa pun. Yang penting adalah apakah pemasok dapat membuktikan bahwa proses tersebut dapat bertahan.
Tanyakan apakah fabrikator melakukan pemeriksaan dalam proses pada rem tekan dan pemotong laser, dan apakah pemeriksaan akhir dilakukan terhadap gambar. Catatan yang terdokumentasi dengan nilai terukur adalah bukti kemampuan minimum.
Kebanyakan perakit presisi bekerja langsung dari gambar STEP, DXF, atau PDF. Pabrikator memeriksa radius tikungan, ketebalan material, dan toleransi tumpukan sebelum mengutip. Jika gambarnya tidak ada keterangannya, pembuat yang baik akan bertanya daripada menebak-nebak.
Sertifikat pengujian pabrik atau catatan ketertelusuran material harus menunjukkan kualitas, ketebalan, dan nomor batch untuk lembaran yang digunakan dalam setiap proses produksi. Hal ini sangat penting terutama untuk komponen baja tahan karat dan aluminium.
Pengoperasian dalam jumlah kecil sering kali memerlukan biaya lebih banyak per unit karena pengaturan, perkakas, dan inspeksi tersebar di lebih sedikit komponen. Produksi volume menyerap biaya tersebut, itulah sebabnya toleransi 0,1 mm mungkin terjangkau untuk pesanan 5.000 buah, tetapi mahal untuk prototipe 50 buah.
Jika suatu komponen memerlukan geometri non-standar atau kombinasi persyaratan yang tidak biasa, pemasok dapat menyediakannya layanan fabrikasi khusus dapat menyesuaikan desain untuk kemampuan manufaktur dan merekomendasikan rute yang menjaga biaya suku cadang tetap masuk akal.
Cara untuk mengurangi risiko pengadaan adalah dengan bertanya lebih awal, bukan terlambat. Kirimkan gambar Anda kepada fabrikator, volume yang diharapkan, dan toleransi kritis. Mintalah rencana proses yang mencakup pengadaan material, persiapan perkakas, pemeriksaan dalam proses, dan pemeriksaan akhir. Tinjau juga pemasoknya proses kendali mutu sebelum melakukan pemesanan dalam jumlah besar.
Komponen lembaran logam presisi adalah hasil dari urutan yang terkontrol: perataan, pemotongan, pembentukan, penyambungan, penyelesaian akhir, dan pengukuran. Ketika setiap langkah dilakukan dengan peralatan yang tepat dan disiplin yang terdokumentasi, bagian tersebut memenuhi gambar bukan karena keberuntungan, tetapi karena rancangan. Ini adalah standar yang diharapkan oleh setiap pembeli ketika mereka melakukan pemesanan komponen presisi.

 +86-13771171111 +86-13338110517